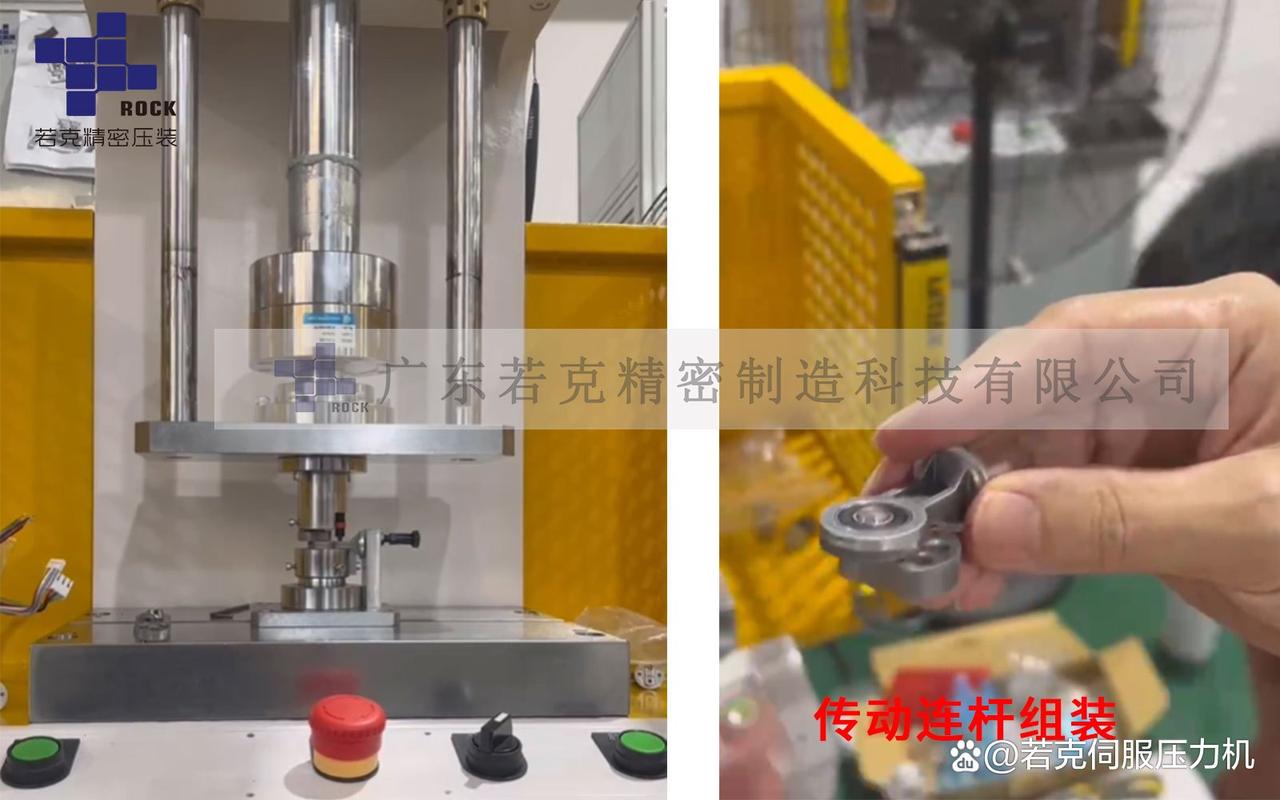
医疗器械气泵组装伺服压力机 支持配方预录与快速换型切线的智能装配方案
引言
在医疗器械制造领域,气泵作为输液泵、呼吸机、麻醉机等核心设备的关键部件,其组装精度直接关系到患者安全与设备可靠性。传统气动或液压压力机在气泵组装中面临压力控制粗放、换型耗时长、工艺参数依赖人工经验等痛点。伺服压力机凭借力-位移全闭环控制能力,正成为医疗器械气泵组装的主流选择。而配方预录与快速换型切线功能的引入,则进一步解决了多品种、小批量生产模式下的效率瓶颈。
一、气泵组装的工艺挑战与伺服压力机的适配性
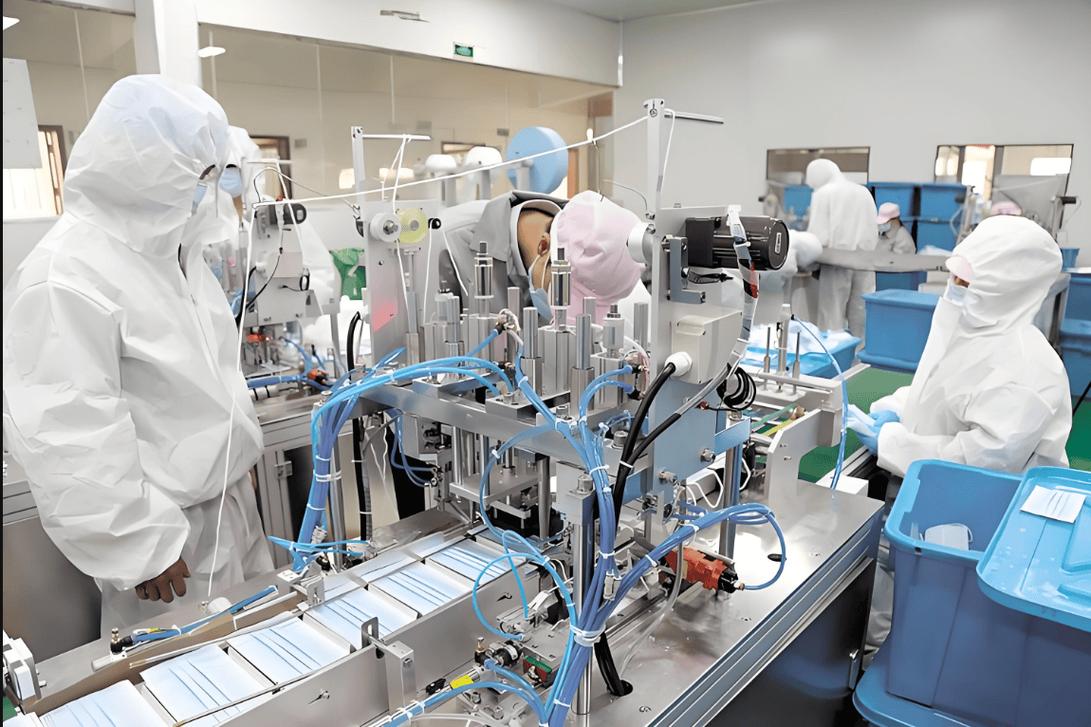
医疗器械气泵通常由泵体、活塞、阀片、密封圈、端盖等精密零件组成,组装涉及压装、铆接、成型等多种工艺。核心难点在于:
- 微米级压装精度:密封圈压入深度偏差超过0.05mm即可能导致泄漏或装配应力集中;
- 力值窗口窄:阀片铆接需要严格控制铆接力,过大损伤阀片,过小则密封失效;
- 零件一致性敏感:不同批次密封圈硬度差异需要压力机自适应补偿;
- 洁净度要求:组装过程需避免润滑污染与颗粒脱落。
伺服压力机通过编码器实时反馈位移、传感器采集压力,实现“位置到达+力值监控”的双重判定。当压装力-位移曲线偏离预设包络线时自动报警停机,从源头拦截不良品。相比气动压力机,伺服系统可将压装力重复精度控制在±1%FS以内,位置重复精度达±0.01mm,充分满足气泵组装的工艺窗口要求。
二、配方预录:工艺参数的数字化固化
配方预录功能将每种气泵型号的组装工艺参数以“配方”形式存储在压力机控制系统中,操作人员切换产品时只需调用对应配方,无需逐项手动设定。典型配方包含:
- 压装参数:目标位置、目标力值、保压时间、下压速度、缓压段起点;
- 监控参数:力-位移曲线包络线上下限、超力报警阈值、位移偏差允许范围;
- I/O配置:夹具夹紧信号、真空吸附启停、上下料联动逻辑;
- 追溯信息:产品型号、批次号、工艺版本号。
配方预录的核心价值在于消除人为设定偏差。同一配方在不同班次、不同操作员之间执行结果一致,工艺参数的变更通过权限管理受控,满足医疗器械质量管理体系(ISO 13485)对过程确认与变更控制的要求。配方数据可与MES系统对接,实现“工单下发—配方自动调用—生产数据回传”的闭环。
三、快速换型切线:多品种生产的效率突破
气泵产品线往往涵盖多个流量规格、接口形式与安装尺寸,换型频率高。快速换型切线从三个层面缩短停机时间:
1. 机械快换:采用零点定位系统与快换夹具,工装更换由螺栓紧固改为快速锁紧,单次换装时间从30分钟压缩至3分钟以内。压头采用快插接口,配合配方中预存的压头编号识别,防止装错。
2. 参数快切:配方调用后,压力机的行程、速度、力值限、保压时间等参数一键切换。伺服系统自带的位置记忆功能使压头自动移动至新配方起点位置,省去手动对刀步骤。
3. 切线验证:换型完成后,系统引导操作员执行首件试压,自动比对新配方包络线并生成首件检验记录。首件合格后方可进入批量模式,避免整批报废风险。
以某呼吸机气泵生产企业为例,导入配方预录+快换夹具方案后,换型时间由平均45分钟降至8分钟,设备综合效率(OEE)提升约22%。
四、医疗器械安装场景的特殊考量
气泵作为医疗器械组件,其组装与整机安装存在关联性。伺服压力机在设计选型时需关注:
- 洁净兼容:设备表面采用不锈钢与医用级涂层,传动部件密闭润滑,满足十万级洁净车间使用;
- 数据完整性:压装曲线与结果数据本地存储并支持审计追踪,符合FDA 21 CFR Part 11对电子记录的要求;
- 防错设计:通过扫码枪读取工件条码,自动匹配配方,物料与程序不匹配时禁止启动;
- 静电防护:气泵部分零件为静电敏感器件,压力机需接地并配置离子风棒接口。
在整机安装环节,经伺服压力机压装并检验合格的气泵模块,其压装数据随工件流转卡进入总装追溯系统,实现从零件压装到整机出厂的全链条可追溯。
##
伺服压力机在医疗器械气泵组装中的应用,已从单纯的“压得准”演进为“压得准、换得快、可追溯”的系统化装配方案。配方预录解决了工艺知识数字化与一致性执行的问题,快速换型切线则回应了医疗制造多品种柔性生产的现实需求。对于气泵组装企业而言,在设备选型阶段将配方管理能力与快换机械接口纳入评估,是构筑精益装配能力的务实起点。
如若转载,请注明出处:http://www.51gentai.com/product/17.html
更新时间:2026-11-01 17:19:02